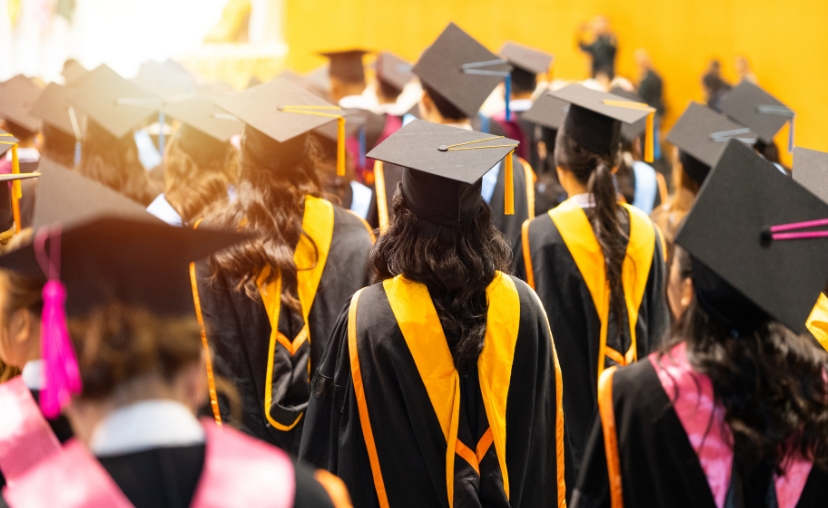
Hiệu trưởng một trường đại học nhận lô thứ tư dải lụa tốt nghiệp, kiểm tra kỹ và nhận thấy sắc độ đỏ nhạt hơn hẳn ba lô đầu tiên dù cùng mã màu đơn đặt hàng. Nhiều người quy chụp là do lỗi cắt may hay tay nghề thợ nhuộm thay đổi, nhưng nguyên nhân gốc nằm ở sự trôi thông số kỹ thuật giữa các đợt sản xuất. Khi đặt hàng số lượng lớn, mỗi mẻ nhuộm là một biến số mới nếu quy trình chưa được chuẩn hóa. Vậy cần khóa những yếu tố nào để đảm bảo mọi dải lụa đều giữ nguyên chính xác sắc độ nhận diện, đạt được sự đồng nhất màu tuyệt đối trước ngày tốt nghiệp?
Vì sao dải lụa tốt nghiệp hay lệch màu giữa các lô?
Vải sử dụng cho dải lụa tốt nghiệp thường là nylon (polyamide), một loại polymer có cơ chế hút màu rất nhanh. Trong thực tế sản xuất, chỉ 10 đến 15 phút đầu tiên quyết định phần lớn kết quả đồng nhất màu của cả mẻ hàng. Nếu giai đoạn này diễn ra không đúng chuẩn, các vệt màu sẽ hình thành và gần như không thể khắc phục ở các bước sau.
Cơ chế bám dính của thuốc nhuộm acid trên nylon
Thuốc nhuộm acid hoạt động bằng cách liên kết với các nhóm amino ở đầu chuỗi polymer của nylon. Quá trình này diễn ra mạnh mẽ nhất trong khoảng nhiệt độ từ 70 đến 90°C. Tốc độ tăng nhiệt khuyến nghị thường chỉ khoảng 1°C mỗi phút, và cần giảm nhịp độ ở vùng nhiệt độ cao để tránh thuốc nhuộm tấn công quá nhanh vào sợi.
Sự đồng nhất màu phụ thuộc chặt chẽ vào khả năng làm đều màu (leveling). Thuốc nhuộm acid dạng bột yêu cầu môi trường có pH từ 4.0 đến 5.0, trong khi thuốc nhuộm acid làm đều màu cần phạm vi pH từ 5.5 đến 7.0. Việc kiểm soát sai dải pH này, đặc biệt là giảm pH quá sớm, là nguyên nhân chính gây ra hiện tượng nhuộm không đều.
Rủi ro khi sản xuất số lượng lớn
Khi đặt hàng số lượng lớn, mỗi lô sản xuất là một rủi ro tiềm ẩn về trôi màu nếu quy trình chưa được chuẩn hóa. Theo các dữ liệu từ tập đoàn Skychem, nếu vải không được làm ướt đều hoặc pH bị hạ quá nhanh trong giai đoạn đầu, các vệt màu hoặc lỗi barre sẽ xuất hiện vĩnh viễn trên sản phẩm.
Điểm then chốt ở đây không nằm ở yếu tố thẩm mỹ mà ở kỷ luật kỹ thuật. Kiểm soát chất lượng may hiệu quả bắt đầu từ khâu tiền nhuộm: loại bỏ dầu hoàn thiện, đảm bảo tuần hoàn dịch tốt và giữ ổn định các thông số vật lý-hóa học. Chỉ khi mỗi lô đều tuân thủ cùng một hồ sơ nhiệt độ và đường cong pH, sắc độ màu mới được bảo đảm đồng nhất giữa các đợt giao hàng.
5 thông số phải ‘khóa’ để đồng nhất màu tuyệt đối
Để đạt được độ đồng nhất màu cao cho các lô sản xuất, chúng ta cần kiểm soát chặt chẽ 5 thông số cốt lõi ngay từ giai đoạn thử nghiệm trong phòng lab cho đến khi sản xuất hàng loạt. Việc chuẩn hóa quy trình nhuộm không chỉ là yêu cầu kỹ thuật mà còn là điều kiện tiên quyết để giữ nguyên sắc độ nhận diện thương hiệu.
Đường cong pH và hồ sơ nhiệt độ
Hai thông số này quyết định trực tiếp đến tốc độ thuốc nhuộm bám vào sợi nylon. Đối với đường cong pH, bạn cần xác định ba điểm mốc cố định: điểm bắt đầu, điểm thêm axit từ từ và điểm kết thúc. Việc hạ pH quá sớm hoặc không đều là nguyên nhân hàng đầu gây ra các vệt màu không thể khắc phục. Về nhiệt độ, phần lớn quá trình hấp thụ diễn ra trong khoảng 70–90°C. Chúng ta cần duy trì tốc độ tăng nhiệt ổn định, khoảng 1°C mỗi phút, và làm chậm lại trong vùng nhiệt độ cao để thuốc nhuộm có thời gian khuếch tán đều vào lõi sợi.
Tỷ lệ pha và thứ tự thêm hóa chất
Tỷ lệ dung dịch (water to fabric ratio) phải được tính toán chính xác dựa trên khối lượng vải. Sự sai lệch dù nhỏ cũng làm thay đổi cường độ màu sắc. Song song đó, thứ tự thêm hóa chất cần tuân thủ nghiêm ngặt: nước, chất tạo phức, thuốc nhuộm, và cuối cùng là chất phụ trợ kiểm soát tốc độ. Việc thêm sai thứ tự có thể dẫn đến hiện tượng nhuộm không đều ngay từ những phút đầu tiên.
Độ cứng nước
Nước giếng hoặc nguồn nước công nghiệp thường chứa ion Canxi (Ca) và Magiê (Mg), gây biến đổi đặc tính của thuốc nhuộm. Sự khác biệt về độ cứng nước giữa các mùa hoặc các nguồn nước khác nhau là nguyên nhân khiến sắc độ màu bị trôi giữa các lô sản xuất. Giải pháp là cô lập các ion kim loại này bằng chất tạo phức (sequestrant) ngay từ đầu quy trình để đảm bảo môi trường nhuộm luôn ổn định và không bị can thiệp bởi các tạp chất.
Bảng so sánh quy trình tự do và quy trình chuẩn hóa
Bảng dưới đây minh họa sự khác biệt rõ rệt giữa cách làm thủ công thiếu kiểm soát và quy trình được khóa chặt:
| Thông số | Trạng thái tự do (Thủ công) | Trạng thái khóa (Chuẩn hóa) |
|---|---|---|
| pH | Điều chỉnh cảm tính theo kinh nghiệm | Đường cong cố định, thêm axit theo bước cụ thể |
| Nhiệt độ | Tăng nhanh để tiết kiệm thời gian | Tăng 1°C/phút, duy trì nhiệt độ đều trong 70-90°C |
| Tỷ lệ pha | Ước lượng thể tích nước | Tính toán chính xác theo trọng lượng vải |
| Thứ tự thêm | Thêm linh hoạt khi cảm thấy vải đã ướt | Thứ tự hóa chất cố định theo công thức TDS |
| Độ cứng nước | Sử dụng nguồn nước có sẵn | Cô lập ion Ca/Mg bằng chất tạo phức trước khi nhuộm |
Khi nào nên điều chỉnh và quy tắc kiểm soát chất lượng may
Việc duy trì đồng nhất màu trên các dải lụa tốt nghiệp không có nghĩa là bất chấp mọi sự thay đổi, mà là thay đổi một cách có kỷ luật. Nguyên tắc cốt lõi là phân biệt rõ giữa thông số “khóa” (cố định tuyệt đối giữa các đợt) và thông số được phép “điều chỉnh theo quy tắc” (chỉ thay đổi khi có bằng chứng thử nghiệm rõ ràng).
Trong thực tế sản xuất, chỉ có hai phép điều chỉnh được chấp nhận để đảm bảo chất lượng. Thứ nhất là hiệu chỉnh cường độ màu (sắc độ) cho từng lô vải khi cần thiết, nhưng phải thực hiện bằng phương pháp xác định, không dựa trên cảm quan. Thứ hai là thay đổi thời gian ngâm nhuộm, nhưng chỉ với các khoảng thời gian nhỏ đã được kiểm chứng qua các lần chạy thử trước đó. Bất kỳ thay đổi nào vượt ra ngoài hai phạm vi này đều tiềm ẩn rủi ro cao.
Quy trình kiểm soát chất lượng may cần được liên kết chặt chẽ với các chỉ số kỹ thuật. Ví dụ, nếu giá trị pH cuối cùng của mẻ nhuộm nằm ngoài phạm vi cho phép, hệ thống bắt buộc phải kích hoạt thêm một bước xác nhận màu sắc bổ sung trước khi sản phẩm được giao. Đây là cơ chế phòng ngừa nhằm loại bỏ các lô hàng không đạt chuẩn ngay tại nhà máy, tránh việc phát hiện lỗi ở khâu may hoặc khi đã giao cho khách hàng.
Để loại bỏ hoàn toàn yếu tố “tay nghề người vận hành” – vốn là nguồn sai số khó kiểm soát nhất – doanh nghiệp nên lập SOP (Quy trình vận hành tiêu chuẩn) riêng biệt cho từng loại máy và từng đợt sản xuất. SOP này quy định chi tiết từng bước thao tác, từ khi bắt đầu cho đến khi hoàn tất, giúp mọi kỹ thuật viên đều làm việc dựa trên cùng một chuẩn mực kỹ thuật, bất kể kinh nghiệm cá nhân. Điều này đảm bảo rằng mỗi dải lụa tốt nghiệp, dù được sản xuất ở thời điểm nào, đều mang sắc độ màu chính xác và ổn định.
Kiểm soát màu sắc cho dải lụa tốt nghiệp: Hỏi & Đáp
Q1: Làm sao để 2.000 dải lụa may ở nhiều đợt khác nhau vẫn giữ nguyên một sắc độ?
A: Mục tiêu cốt lõi là đạt được đồng nhất màu tuyệt đối. Bạn cần khóa chặt 5 thông số quy trình: đường cong pH, hồ sơ nhiệt độ, tỷ lệ pha dung dịch, thứ tự thêm hóa chất và độ cứng nước. Cường độ màu chỉ được điều chỉnh khi có kết quả thử nghiệm xác nhận rõ ràng.
Q2: Nước cứng có ảnh hưởng đến kết quả nhuộm không?
A: Hoàn toàn có. Các ion kim loại như canxi, magiê trong nước cứng làm thay đổi đặc tính của thuốc nhuộm, dẫn đến sai lệch sắc độ màu giữa các lô. Giải pháp là sử dụng chất tạo phức để cô lập các ion này, đảm bảo tính ổn định của màu sắc.
Q3: Nên chọn loại thuốc nhuộm nào để đạt độ bền cao?
A: Lựa chọn phụ thuộc vào yêu cầu về độ đậm và độ bền ướt. Thuốc nhuộm acid dạng bột hoặc phức hợp kim loại thường phù hợp cho màu đậm. Tuy nhiên, yếu tố quyết định vẫn là khả năng kiểm soát tốt đường cong pH và nhiệt độ trong suốt quá trình nhuộm.
Q4: Có nên thay đổi nguồn vải giữa các lô sản xuất?
A: Không nên, trừ khi đã có mẫu thử nghiệm phòng lab và chạy thử sản xuất xác nhận đặc tính tương tự. Việc trộn lẫn nguồn vải là một trong những nguyên nhân phổ biến nhất gây ra hiện tượng lệch màu và làm giảm hiệu quả kiểm soát chất lượng may.
Sự đồng nhất màu sắc không đến từ may mắn, mà là kết quả của một quy trình kỹ thuật được kiểm soát chặt chẽ. Khi đặt hàng dải lụa tốt nghiệp với số lượng lớn, việc đầu tư vào kiểm soát chất lượng may và quy trình nhuộm không chỉ là yêu cầu kỹ thuật, mà là bảo vệ hình ảnh thương hiệu trước công chúng. Một sự cố lệch màu nhẹ cũng đủ để phá vỡ sự đồng bộ của buổi lễ tốt nghiệp, gây ảnh hưởng đến nhận diện của tổ chức. Vì vậy, năng lực kiểm soát quy trình của đối tác cung cấp chính là yếu tố quyết định thành bại của dự án đồng phục, giúp người ra quyết định yên tâm về kết quả cuối cùng mà không cần lo lắng về rủi ro kỹ thuật.